BZT Fräse

ℹ️ Neu an der CNC-Fräse?
Wenn du die BZT zum ersten Mal verwendest, arbeite diese Seite bitte von oben nach unten durch. Einen guten Einstieg ins Thema gibt die Video-Playlist Was ist CNC-Fräsen?.
ℹ️ Was kann man fräsen?
Die BZT PFK 1607 PX ist eine Portalfräse für Holz und Holzwerkstoffe, Kunststoffe wie Plexiglas, PE oder Styrodur, weiches Aluminium sowie Verbundwerkstoffe wie GFK, CFK oder Leiterplatten.
- Verfahrwege: X = 1666 mm, Y = 750 mm, Z = 250 mm
- Aufspannfläche: 1910 × 750 mm
- Spindel: 1,0 kW, 3.500 – 24.000 U/min
- Spannzangen: ER20, für Schaftdurchmesser von 2 bis 13 mm
- Software: vCarve (Werkzeugpfade), Schnittdatenrechner (Drehzahl und Vorschub), USBCNC (Maschinensteuerung)
🚨 Wichtig
Benutzung nur nach Einschulung. Termine (in der Gruppe oder einzeln) findest du unter Einschulung BZT-Fräse.
Drehzahl und Vorschub mit dem Schnittdatenrechner ermitteln und die Werte in vCarve immer kontrollieren – auch in der Werkzeugdatenbank können sich Fehler einschleichen.
Immer die zum Fräserschaft passende Spannzange verwenden – sonst können Fräser, Spannzange und Spindel beschädigt werden.
Immer eine Opferplatte unter das Material legen.
Die Steuerung muss immer eingeschaltet bleiben.
🛡️ Sicherheit
🔥 Im Notfall
Fräser bricht, Material löst sich oder die Fräse fährt in eine Spannpratze
- Sofort den Not-Aus drücken
- Happylab-Team verständigen
- Was nach einem Not-Aus zu tun ist, zeigt dieses Video:
⚠️ Vor jedem Start
- ✔ Maschinentisch und Nuten mit dem Staubsauger gereinigt?
- ✔ Opferplatte untergelegt und Material an mindestens 4 Stellen festgespannt?
- ✔ Passende Spannzange verwendet und auf Schäden kontrolliert?
- ✔ Kontrolliert, dass die Fräswege nicht in die Spannpratzen führen?
- ✔ Schutzbrille und Gehörschutz auf? Beides liegt in der Werkstatt bereit.
- ✔ Keine losen Kleidungsstücke, kein Schmuck, lange Haare zusammengebunden?
- ✔ Während des Fräsens bei der Maschine bleiben und nicht in den Arbeitsbereich greifen.
🧹 Nach dem Arbeiten
- Es gibt keine Absaugung – Maschine, Tisch und Umgebung nach dem Fräsen mit dem Staubsauger reinigen
- Fräser aus der Spannzange nehmen
- Spannpratzen, Schrauben und Nutensteine zurücklegen
- Material- und Opferplattenreste entfernen
🎬 Videoanleitungen
Was ist CNC-Fräsen?
Die Videos zu den einzelnen Arbeitsschritten findest du direkt bei den Schritten weiter unten.
🧭 Ablauf im Überblick
Fräser und Schnittdaten wählen → Werkzeugpfade erstellen (vCarve) → Fräser einspannen → Material einspannen → Maschine starten und Nullpunkt setzen → Einspannung kontrollieren → Fräsen → Aufräumen
🔩 Schritt 1: Fräser und Schnittdaten wählen
Welcher Fräser für welches Material?
Fräser bekommst du im 24/7 Shop – welche gerade auf Lager sind, siehst du in der Shop-Übersicht im Members Portal.
Spiralnut oder gerade Schneiden?
- Spiralfräser haben gewendelte Schneiden wie ein Bohrer. Sie schneiden gleichmäßig und befördern die Späne aus der Nut – deshalb sind sie der Standard für die meisten Arbeiten, für tiefe Nuten, Kunststoffe und Aluminium. Weil sie die Späne nach oben ziehen, kann die Oberkante leicht ausfransen und dünnes Material angehoben werden. Gutes Spannen ist hier besonders wichtig.
- Fräser mit geraden Schneiden schneiden ohne Zug nach oben oder unten. Das ergibt saubere Kanten auf Ober- und Unterseite von Holzwerkstoffen wie Sperrholz oder MDF, und dünne Platten heben sich nicht ab. Dafür werden die Späne schlechter abgeführt: lieber in mehreren flachen Durchgängen fräsen.
| Fräser im Shop | Geeignet für | Tipp |
|---|---|---|
| Schaftfräser, 1-schneidig (Einschneider) | Weiche Materialien: Kunststoffe wie PE, Teflon, Plexiglas, Styrodur, weiche Aluminiumsorten | Viel Platz für die Späne – Kunststoff schmilzt dadurch weniger leicht, die Konturen werden sehr sauber |
| Schaftfräser, 2-schneidig (Zweischneider) | Holzwerkstoffe, härtere Kunststoffe, härteres Aluminium | Universell einsetzbar, der Standardfräser für die meisten Arbeiten |
| Zweischneider mit geraden Schneiden | Sperrholz, MDF, Massivholz | Saubere Kanten auf beiden Seiten, dünne Platten heben sich nicht ab |
| Schrupp-Schaftfräser | Viel Material schnell abtragen, z. B. große Taschen | Die Oberfläche wird rau – danach mit einem normalen Schaftfräser fertig fräsen (schlichten) |
| Radienfräser | 3D-Oberflächen und Reliefs, Hohlkehlen | Für eine glatte Oberfläche einen kleinen Bahnabstand wählen |
| Gravierfräser 30° | Gravuren, feine Schriften und Linien, V-Carving | Je tiefer du fräst, desto breiter wird die Linie. Die feine Spitze bricht leicht – nur geringe Frästiefen |
| Fasenfräser 90° (V-Nutfräser, 2 Schneiden) | Kanten anfasen, V-Nuten, V-Carving größerer Schriften | Die Nut wird doppelt so breit wie tief |
| Diamantverzahnte Fräser | GFK, CFK, Leiterplatten und andere Verbundwerkstoffe, Holz | Die vielen kleinen Schneiden zerkleinern die Fasern, statt sie auszureißen |
Alle Schaftfräser gibt es in verschiedenen Durchmessern.
Drehzahl und Vorschub
Drehzahl und Vorschub berechnest du mit dem Schnittdatenrechner – er ist am PC bei der Fräse installiert. Diese Werte trägst du in vCarve ein. Wie du ihn zu Hause installierst, steht unter Weiterführende Informationen.
💻 Schritt 2: Werkzeugpfade in vCarve erstellen
Mit vCarve 12 erstellst du die Werkzeugpfade für 2,5D- und 3D-Fräsungen. Importieren kannst du 2D-Vektordateien (z. B. EPS, SVG, PDF, AI, DXF, DWG) und 3D-Modelle (z. B. STL, OBJ, 3DS, SKP).
Installation, Lizenz und alle weiteren Infos: VCarve Infos
- Unsere Werkzeugdatenbank importieren:

|
BZT Werkzeugdaten 2026.zip (28KB) [info] Werkzeugdatenbank für VCarve Pro |
- Datei importieren – 2D-Zeichnungen am besten als EPS (siehe unten).
- Werkzeugpfade anlegen und für jedes Werkzeug Drehzahl und Vorschub aus dem Schnittdatenrechner eintragen bzw. die Werte aus der Werkzeugdatenbank damit vergleichen.
- Fräsdatei speichern.
⚠️ EPS statt DXF importieren
Beim Import von DXF-Dateien (z. B. aus CorelDRAW) übernimmt vCarve zwar die Form richtig, legt aber sehr viele Knotenpunkte entlang der Linien an. Importiere deshalb besser EPS-Dateien.
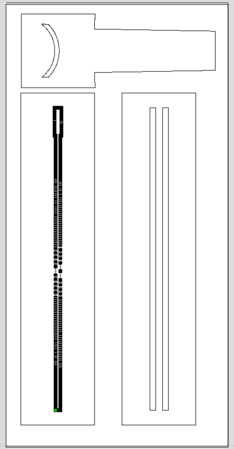
DXF-Import: sehr viele Knotenpunkte
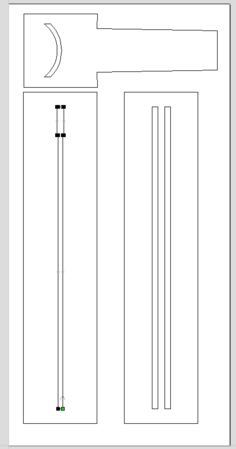
EPS-Import: saubere Linien


Alternativ kannst du die Werkzeugpfade auch mit Fusion erstellen.
🔧 Schritt 3: Fräser einspannen
Die Spannzange hält den Fräser absolut gerade und fest in der Spindel. Sitzt er schief oder locker, eiert er beim Drehen: Das Bauteil wird ungenau, der Fräser vibriert (Rattern), nutzt sich schneller ab und kann brechen.
Im Lab gibt es ER20-Spannzangen für 2, 3, 4, 5, 6, 7, 8, 9, 10, 11, 12 und 13 mm Schaftdurchmesser.
- Die Spannzange wählen, die genau zum Schaftdurchmesser des Fräsers passt.
- Spannzange auf Schäden kontrollieren (siehe unten).
- Spannzange zuerst in die Spannmutter einklicken, dann die Mutter an der Spindel locker aufschrauben.
- Fräser einstecken – möglichst tief, aber nur am Schaft spannen, nie an den Schneiden.
- Mutter festziehen. Brauchst du dafür extrem viel Kraft, ist die Spannzange vermutlich kaputt.

Woran erkennt man eine kaputte Spannzange?
- Kratzer und Rillen innen: Der Fräser ist in der Spannzange gerutscht (Fressspuren).
- Ausgeleierte Öffnung: Die Vorderseite ist aufgeweitet, der Fräser sitzt schief oder wackelt.
- Fehlende Spannkraft: Die Zange federt nicht mehr richtig auf, und die Mutter muss extrem fest angezogen werden, damit der Fräser hält.
- Rost oder Schmutz: Flecken oder kleine Löcher verhindern, dass die Zange glatt anliegt.
Eine beschädigte Spannzange nicht verwenden, sondern dem Happylab-Team geben.
🗜️ Schritt 4: Material einspannen
- Maschinentisch und Nuten mit dem Staubsauger reinigen.
- Opferplatte auf den Tisch legen, darauf das Material.
- Nutensteine mit Schraube in die Nuten des Tisches schieben. Klemmt ein Nutenstein, die Nut aussaugen oder einen anderen Nutenstein verwenden.
- Material mit Spannpratzen, Beilagscheibe und Flügelmutter an mindestens 4 Stellen festspannen – in der Regel an allen Ecken.
Die Nutensteine sind 3D-gedruckt. Beschädigte Nutensteine tauschen wir laufend aus. Die Druckdatei für den Prusa MK3S: Nutensteine BZT CNC (.rar)
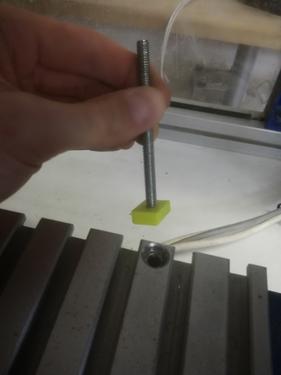
Nutenstein mit Schraube
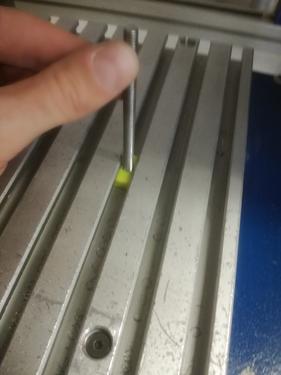
Nutenstein in die Nut des Tisches schieben
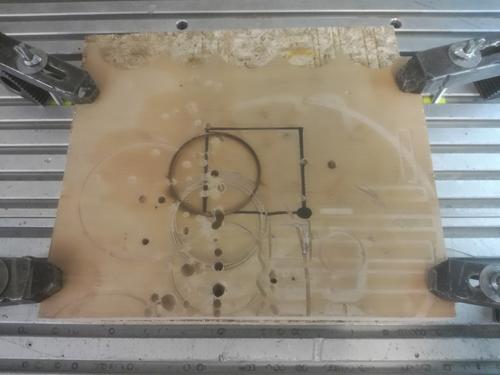
Opferplatte und Material, an 4 Stellen eingespannt
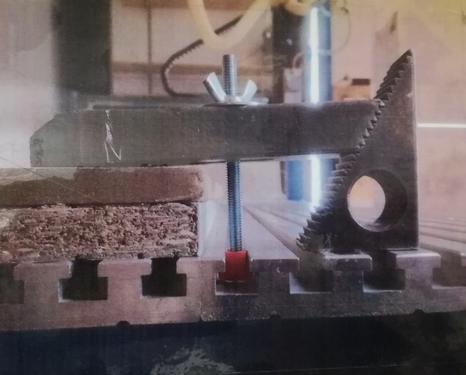
Spannpratze mit Beilagscheibe und Flügelmutter


📍 Schritt 5: Maschine starten und Nullpunkt setzen
Maschine einschalten und referenzieren
Wie du die Fräse einschaltest, USBCNC öffnest und die Maschine referenzierst, zeigt das Einschulungsvideo ab Minute 25:10:
Nullpunkt setzen
Fahre den Fräser im Menüpunkt Jog mit der Handsteuerung an die Stelle, an der dein Nullpunkt liegen soll, und bestätige ihn mit dem roten Knopf auf der Handsteuerung. Der Nullpunkt muss zu dem Punkt passen, den du in vCarve festgelegt hast. Im Video markiert der schwarze Punkt am Material den gewünschten Nullpunkt.
🔍 Schritt 6: Einspannung kontrollieren
Bevor du startest, kontrollierst du, ob der Fräser auf seinem Weg in eine Spannpratze fahren würde:
- Fräsdatei in USBCNC laden. Die blauen Linien zeigen die Fräswege im Werkstück, die gelbe Linie die aktuelle Position des Fräsers.
- Im Menüpunkt Jog der Reihe nach jede Spannpratze anfahren.
- Liegt die gelbe Linie dabei auf einer blauen Linie, würde der Fräser in die Pratze fahren. Dann die Pratze oder den Nullpunkt versetzen.
▶️ Schritt 7: Fräsen
Den Job startest du mit dem grünen Startknopf in USBCNC. Bei einem Werkzeugwechsel hält die Maschine an: Du wechselst den Fräser manuell, danach wird das neue Werkzeug vermessen.
Job pausieren
- Das Handrad in MINUS-Richtung drehen, bis die Achsen stehen bleiben und in der Software 0 % angezeigt werden.
- Den roten Knopf drücken – die Spindel hört auf, sich zu drehen.
Job fortsetzen
- Zuerst die Spindel in der Software (links oben) wieder einschalten.
- Den grünen Startknopf in der Software drücken.
- Das Handrad in PLUS-Richtung drehen, bis rechts in der Software wieder 100 % Vorschub angezeigt werden.
✅ Erster Fräsjob
Checkliste
☐ Fräser passend zum Material gewählt
☐ Drehzahl und Vorschub mit dem Schnittdatenrechner ermittelt und in vCarve eingetragen
☐ Werkzeugpfade erstellt und gespeichert
☐ Passende, unbeschädigte Spannzange verwendet, Fräser fest eingespannt
☐ Tisch gereinigt, Opferplatte untergelegt, Material an mind. 4 Stellen gespannt
☐ Maschine referenziert, Nullpunkt gesetzt
☐ Alle Spannpratzen abgefahren – keine liegt im Fräsweg
☐ Schutzbrille und Gehörschutz auf, Job gestartet
☐ Maschine abgesaugt, Arbeitsplatz aufgeräumt
❓ Troubleshooting
| Problem | Mögliche Ursache / Lösung |
|---|---|
| Fräser rattert, eiert oder bricht | Spannzange passt nicht oder ist beschädigt; Drehzahl und Vorschub mit dem Schnittdatenrechner prüfen |
| Nutenstein rutscht nicht in die Nut | Nut aussaugen oder anderen Nutenstein verwenden |
| Material verschiebt sich beim Fräsen | An mehr Stellen spannen, Spannpratzen nachziehen |
| Fräsweg führt durch eine Spannpratze | Pratze oder Nullpunkt versetzen |
| Importierte Linien haben sehr viele Knotenpunkte | Datei als EPS statt DXF importieren |
| Not-Aus wurde gedrückt | Siehe Im Notfall |
Bei Fragen helfen dir unsere Lab Manager während der Front Desk Service Zeiten.
📖 Weiterführende Informationen
💻 Software
vCarve 12
Alle Infos zu Installation und Lizenz: VCarve Infos. Die Werkzeugdatenbank findest du in Schritt 2.
- vCarve-Anfängertutorial
- 3D-Fräsen mit vCarve (Englisch)
- Vectric YouTube-Kanal (Englisch)
|
|
Bottles_vCarve-32bit.zip (1KB) [info] Config Files zum Importieren für Bottles |
Fusion
Ein sehr mächtiges CAD/CAM-Programm von Autodesk. Kostenlos für private, nicht-kommerzielle Nutzung und für Studierende.
- Postprozessor: Wenn du in Fusion auch den G-Code erzeugst (CAM), wähle als Postprozessor eding.cps. Die daraus resultierenden Dateien kannst du direkt in USBCNC öffnen.
- Werkzeugdatenbank:
|
|
Werkzeuge_für_Fusion.zip (1KB) [info] Werkzeugdatenbank für Fusion |
- Anleitung vom Openlab Hamburg – eine gute Referenz für die BZT
- Fusion-Tutorial für absolute Anfänger*innen (Englisch), Autodesk Fusion YouTube-Kanal (Englisch)
Abmessen von Werkzeug: Dafür wurde in den Standard-Postprozessor eding.cps folgender Code eingearbeitet:
if (tool.manualToolChange) {
      onCommand(COMMAND_STOP);
      writeComment("MANUAL TOOL CHANGE TO T" + toolFormat.format(tool.number));
      writeBlock(
            mFormat.format(5), // M05 - Stop spindle
            mFormat.format(9)  // M09 - Turn off coolant
        );
      writeBlock(gFormat.format(0), "Z" + xyzFormat.format(20.320)); // G00 Z20.320 - Rapid move to safe Z height
      writeBlock("T" + toolFormat.format(tool.number), mFormat.format(6)); // T1 M06 - Tool change
      writeBlock(gFormat.format(43), hFormat.format(tool.number)); // G43 H1 - Apply tool length compensation
    }
Verfügbar als eigene Datei: Datei:Eding with tool measure.cps.zip
Dann wird wie bei vCarve eine Werkzeugmessung durchgeführt.
Schnittdatenrechner
Berechnet Drehzahl und Vorschub für deinen Fräser und dein Material. Er ist am PC bei der Fräse installiert. Für zu Hause: Schnittdatenrechner herunterladen (alternativ auf der Sorotec-Downloadseite unter Fräsparameter).
Weitere CAM-Programme
- Estlcam – einfache, sehr gute kommerzielle Software, Testversion verfügbar
- FilouNC – kommerzielle Software, Testversion verfügbar
- CamBam – kommerzielle Software, Testversion verfügbar
📚 Lernmaterial
- Präsentation zur CNC-Einschulung
- Checkliste eines Mitglieds: Deutsch / English – ursprünglich für einen anderen Standort geschrieben, einzelne Schritte können abweichen
- „Das dicke CNC-Buch" – kostenloser Download
- Schnittdaten zum Nachlesen: Sorotec-Schnittwerttabelle, Online-Rechner von Cenon. Für die BZT gelten die Werte aus dem Schnittdatenrechner.
- Nützliche Tools: G-Code zum Gewindefräsen erzeugen, Schwalbenschwanz mit vCarve Pro erstellen
📊 Technische Daten
| Modell | BZT PFK 1607 PX |
| Typ | Portalfräse |
| Verfahrwege | X = 1666 mm, Y = 750 mm, Z = 250 mm |
| Max. Aufspannfläche | X = 1910 mm, Y = 750 mm |
| Antrieb | 3 Schrittmotoren, 4,2 A |
| Programmierbare Auflösung | 0,0025 mm |
| Wiederholgenauigkeit | ca. ± 0,02 – 0,03 mm |
| Max. Umkehrspiel | ca. 0,04 mm (in der Software auf unter 0,01 mm korrigiert) |
| Eilgang | ca. 8000 mm/min |
| Max. Arbeitsgeschwindigkeit | ca. 4000 mm/min |
| Spindel | HF-Spindel 1,0 kW, 3.500 – 24.000 U/min |
| Nutentisch | Nutbreite 8 mm, Nutabstand 25 mm |
| Spannzangen | ER20 |
💶 Kosten / Preise
💶 Aktuelle Preise
Die aktuellen Preise für Maschinen, Mitgliedschaften und Verbrauchsmaterialien findest du auf der Happylab-Webseite.
👉 Preise
Viel Erfolg beim Fräsen!